豫林埋弧焊剂:焊接缺陷的危害性分类及辨认
- 价 格:
面议 /
吨
- 供 应 地:
- 发布公司:豫林焊材
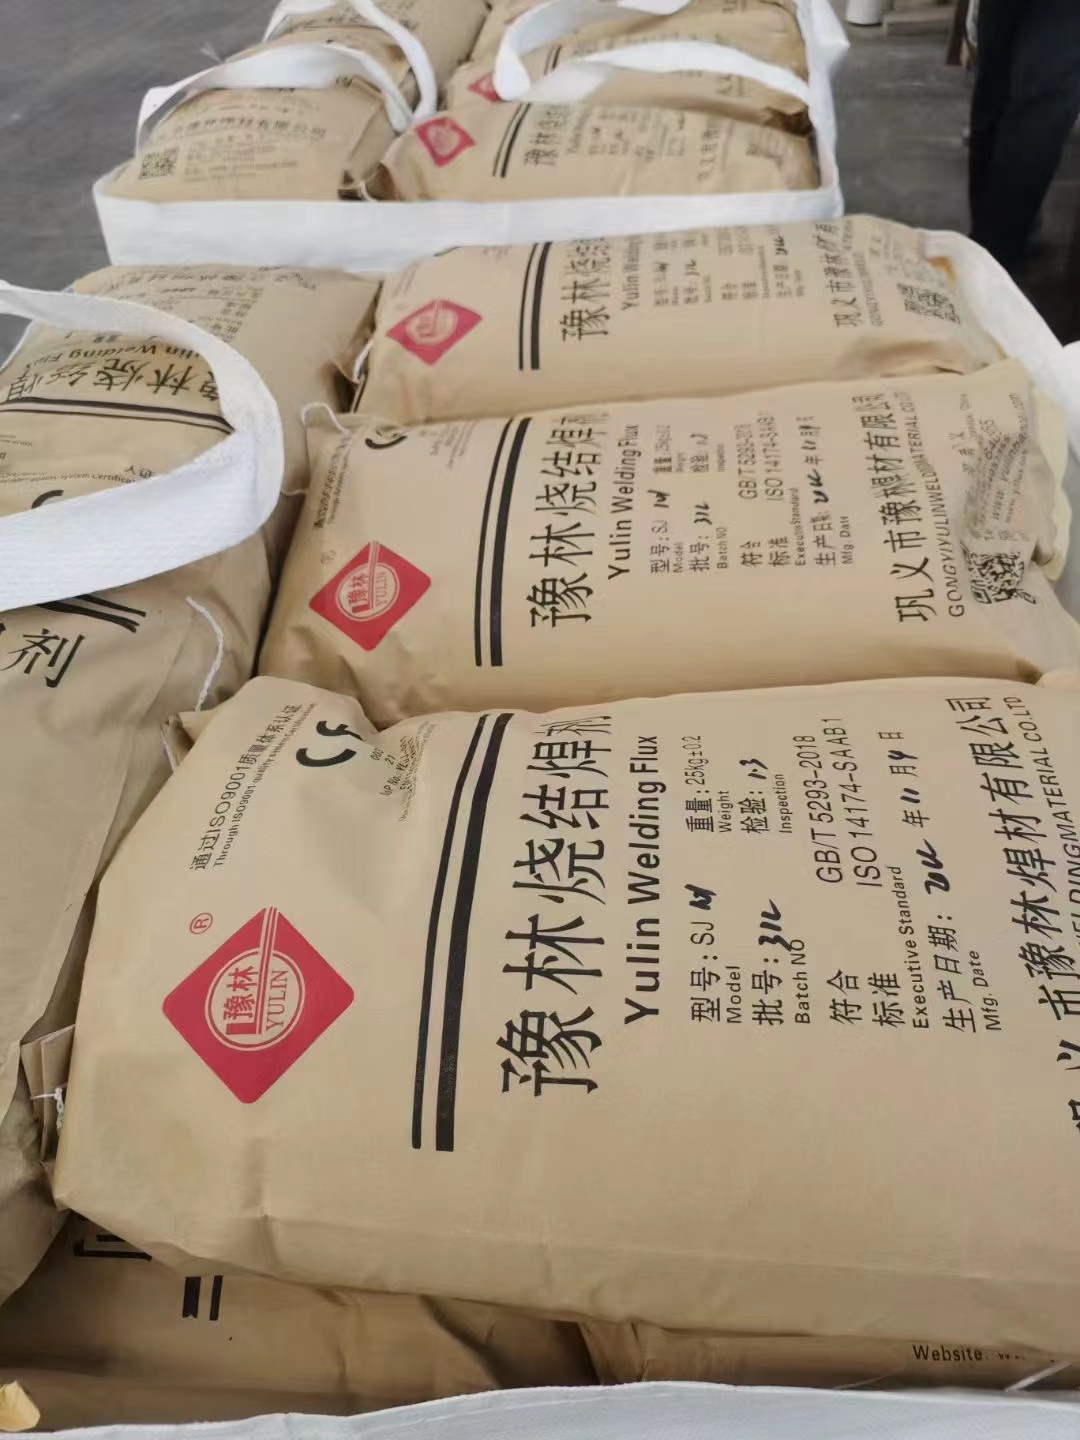
- 产品型号:SJ101
- 品 牌:豫林
- 发布日期:2023/9/4 15:15:05
- 联系人QQ:245115146

详细说明
未融合是焊指熔时,焊道与母材之间或焊道与焊道之间,未完全熔化结合的部分。点焊时母材与母材之间未完全熔化结合的部分。未熔合可分为坡口未熔合、焊道之间未熔合(包括层间未熔合)、焊缝根部未熔合。按其间成分不同,可分为白色未熔合(纯气隙、不含夹渣)、黑色未熔合(含夹渣的)。
生未焊透缺陷的主要原因焊接电流过小,焊接速度过快;坡口角度太小;根部钝边太厚;间隙太小;焊条角度不当;电弧太长或偏吹(偏弧)等。
焊透的危害性 未焊透也是一种比较危险的缺陷,其危害性取决于缺陷的形状、深度和长度。它除降低焊缝的强度外,也容易在未焊透区域延伸成裂纹,导致材料断裂,尤其连续未焊透更是一种危险缺陷。夹渣是指焊缝金属中残留有外来固体物质所形成的缺陷,以及焊后残留在焊缝中的金属颗粒。夹渣是焊接过程中比较容易产生的缺陷,通常尤以残留在焊缝金属中的熔剂形成的夹渣最为常见。熔剂夹渣:是指焊条药皮或焊剂不溶物而的夹渣物。金属夹渣:是指焊缝金属中残留的金属颗粒。 如:钨金属。夹渣在焊缝中的形状有:单个点状夹渣、条状夹渣、链状夹渣和密集夹渣等 。
气孔是指焊接时,熔池中的气泡在凝固时未能溢出,而残留下来所形成的空穴。气孔可分为条虫状气孔、针孔、柱孔,按分布可分为密集气孔,链孔等。气孔产生部位和形状气孔分内气孔和外气孔两种:小的很小,在显微镜下才能看到,大的可达φ6mm以表面形成上。气孔是由于气体熔解于液态金属内,在冷却中金属熔解度降低,部分气体企图进入大气,但遇到金属结晶的阻力,使它不能顺利的逸出而残留于金属内,形成了内气孔,或溢在外气孔。由于气体上浮引起的管状孔穴、虫形孔穴的位置和形状是由固化的形式和气体的来源决定的,通常它们是成群或单个出现并且成人字形布。产生气孔的主要原因:基本金属或填充材料表面有锈、油等未清干净焊条及熔剂没有充分烘干。电弧能量过小或焊速度过快。焊缝金属脱氧不足。
焊缝中由于气孔的残留,必然减少焊缝金属的有效截面,从而使焊接接头的强度降低。特别是密集气孔会使焊缝不致密,降低接头塑性和引起构件的焊缝处泄漏。气孔与裂纹和未焊透比较,它的危害性要差一些,所以标准中允许限量存在。但是,要力求焊缝无气孔或尽量减少气孔数量。
巩义豫林焊接材料有限公司主要经营:埋弧焊焊剂-(烧结焊剂,熔炼焊剂),埋弧焊丝,碳钢和低合金钢焊条,不锈钢焊条,堆焊焊条,耐热钢与低温钢焊条,铸铁焊条。
巩义市豫林焊材有限公司是专业研制、开发、生产埋弧自动焊用焊丝,埋弧自动焊用焊剂,普通,特种焊条等焊接材料的专业厂家,属省市高新技术企业。拥有多名高级工程师的科研队伍,历经多年的创新发展,现已拥有国内较先进的生产流水线5条,生产能力75000吨。配备有焊接室、化验室、检验室、技术力量雄厚 ,检测手段齐全。 公司通过了ISO9001国际质量体系认证,工艺配方先进, 产品齐全、 质量可靠,重合同、守信用,可为国内外新老用户提供理想的“豫 林“牌焊材包括埋弧焊焊剂-(烧结焊剂,熔炼焊剂),埋弧焊丝,碳钢和低合金钢焊条,不锈钢焊条,堆焊焊条,耐热钢与低温钢焊条,铸铁焊条等各种焊接材料,并可根据顾客需求生产相应牌号产品.。巩义市豫林焊材有限公司不断吸收国内外先进技术,重视技术进步和技术改革。积极研制开发新产品,不断探索创新,满足用户,适应市场。本公司生产的“豫林牌”焊接材料的各项性能优良,焊缝成型美观,脱渣容易,抗锈,抗气孔能力强,质量稳定。
卖家名片Cards
卖家名片
![豫林焊材]()
联系人:荣女士()
手机:13674976163
邮箱:
免责声明:交易有风险,请谨慎交易,以免因此造成自身的损失,本站所展示的信息均由企业自行提供,内容的真实性、准确性和合法性由发布企业负责。本站对此不承担任何保证责任。


 898995850