湘西州冲压椭圆封头标准价格
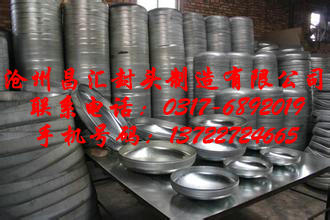
昌盛采用陆运;水运;铁路运输;海洋运输;公路运输发送货物,以质优、价廉、工期短、售后服务周到赢得广大用户的信赖,一直奉行的,公司在销售的封头在管件行业中形成了强大的竞争优势。历经多年在本行业的钻研,以及本公司对品质的坚持,已赢得广大需求群体一致肯定。厂家专业生产各种规格的椭圆封头,不锈钢冲压封头,碳钢冲压封头,标准封头,品质优良,价格实惠,欢迎来图专业定做。
半球封头是由一块园形坯料,经圧制而成其为半球形。在低温锻造时,锻件的尺寸变化很小。在700℃以下锻造,氧化皮形成少,而且表面无脱碳现象。因此,只要变形能在成形能范围内,冷锻容易得到很好的尺寸精度和表面光洁度。只要控制好温度和润滑冷却,700℃以下的温锻也可以获得很好的精度。热锻时,由于变形能和变形阻力都很小,可以锻造形状复杂的大锻件。要得到高尺寸精度的锻件,可在900-1000℃温度域内用热锻加工。半球封头在圧力成型时,其坯料中间部份的材料会被拉伸,而边缘部份则被圧缩,这样要有一个平穏的变形过程,加热坯料就会使这一过程变得平稳,采用“油圧”或“水圧”这样比较慢的加圧方式会使其变形过程更加平稳。而“冲圧”过程大快了,除了板厚适中的小型半球封头还有个别用冲圧工艺外,其余全部是坯料加热后采用油圧或水圧成型工艺。以其形状区别于椭园封头与碟形平板封头。
拼接焊缝应进行100%射线或超声波检测,先拼接后成型的封头,最后成型的焊缝检测级别、比例与设备壳体相同。
假如设备壳体是20%检测III合格。那封头拼接焊缝和最后焊缝也是III合格,焊接接头系数为0.85;
假如设备壳体是100%检测II合格。那封头拼接焊缝和最后焊缝也是II合格,焊接接头系数为1
所以封头拼接虽然100%检测但合格级别不一样,随设备壳体走。工艺制造过程:下料(划线)-小板拼成大板-成型-无损检测
不锈钢封头高频焊接是根据电磁感应原理和交流电荷在导体中的趋肤效应,使焊缝边缘的钢材局部加热到熔融状态,经滚轮的挤压,使对接焊缝实现晶间接合,从而达到焊缝焊接的目的高频焊是一种感应焊(或压力接触焊)无需焊缝填充料,无焊接飞溅,焊接热影响区窄,焊接成型美观,焊接机械性能良好等优点,因此在钢管的生产中受到广泛的应用。高频焊接正是利用交流电的趋肤效应和邻近效应,钢材经滚压成型后,形成一个截面断开的圆形管坯,管坯内靠近感应线圈中心附近旋转一个或一组阻抗器(磁棒),阻抗器与管坯开口处形成一个电磁感应回路,趋肤效应和邻近效应的作用下,管坯开口处边缘发生强大而集中的热效应,使焊缝边缘迅速加热到焊接所需温度经压辊挤压后,熔融状态的金属实现晶间接合,冷却后形成一条牢固的对接焊缝。
封头表面的防护:
1.封头与筒体组焊后并进行 PT检查和表面酸洗。要及时清理焊缝、热影响区及周围的焊渣、飞溅、污染物。
2.防止不锈钢封头表面的磕碰划伤防止铁离子污染。 3.防止与碳素钢直接接触。
4.不在露天存放,防雨淋。不锈钢酸洗不能用盐酸等还原酸。
5.防止强制组焊。结构设计要防止拘束应力过大。
6.水压试验用水氯离子含量不得大于 25mg/L试验后要及时吹干。
封头是容器的一个部件,根据几何形状的不同,可分为球形、椭圆形、碟形、球冠型、锥壳和平盖等几种,其中球形 、椭圆形、碟形、球冠型封头又统称为凸型封头。能够制造的封头材质可为碳钢、复合板、低合金钢、不锈钢以及铜、铝、钛等有色金属,品种较多,广泛使用于压力容器、机械制造、油罐、水罐、化工罐、锅炉、管道、五金、废塑料炼油、汽车槽车、制冷制热设备、钢厂、搅拌车、反应釜、蒸压釜、储罐、制药、食品、冶炼有色金属、陶粒砂生产用锅。

*您的姓名:
*联系手机:
固话电话:
E-mail:
所在单位:
需求数量:
*咨询内容:
 898995850