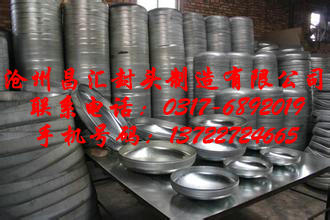
清河门区冲压封头厂家 碳钢冲压封头现货供应
生活是一面镜子 你对它笑 它就对你笑;你对它苦,它就对他苦 昌盛封头厂拥有设备精良、工艺先进、检测手段齐全,拥有雄厚的技术力量,超强的新产品开发能力 为新老用户提供满意放心的产品 。碳钢封头矫形的封头允许冷矫形或局部热矫形。冷矫形时可用分瓣压模进行,捶击矫形时,应垫以平板或垫铁,不准直接击打工件。热矫形时始矫形温度为900~1050℃,终矫温度不低于700℃。封头直边上的皱折应≤1.5mm,其他缺陷和伤痕均匀打磨平滑,打磨后的厚度不得小于最小规定厚度。碳钢封头拼板焊接接头处矫形后,严格检查是否有裂纹,若有裂纹应按工艺规定铲除和补焊。封头封头的成形方法有冷成形有热成形,有冲压成形和旋压成形等。目前,国内椭圆封头主要成形方法是冲压成形。对碳钢和低合金钢而言,封头的冲压成形大部分为热成形。为了避免加热时钢板变形太大和氧化损失,热冲压时边缘易丧失稳定,封头成形有时候采用冷成形。由于钢板的尺寸规格限制,封头的毛坯可以是整板落料制造,也可以是分块落料再拼焊制造;有可能是整体成形,也有可能是分瓣冲压成形后再组焊的。整板落料制造的封头,会产生不均匀的塑性变形,过量的冷卷、冷矫形等加丁所引起的冷作硬化,在成形后残留下相互平衡的内应力;分块分瓣落料制造的封头,需要把各块板料焊接成形,焊接引起了焊缝区组织和性能的变化,产生焊接残余应力。
昌盛封头厂质量管理严格、工艺文件完备,按照压力容器用封头的制造要求,能够对压力容器用封头制造过程全面控制,使压力容器用封头全部生产过程得到有效控制,确保出厂产品达到国际标准及用户要求。厂家热销电话 13722724665
*您的姓名:
*联系手机:
固话电话:
E-mail:
所在单位:
需求数量:
*咨询内容:
 898995850