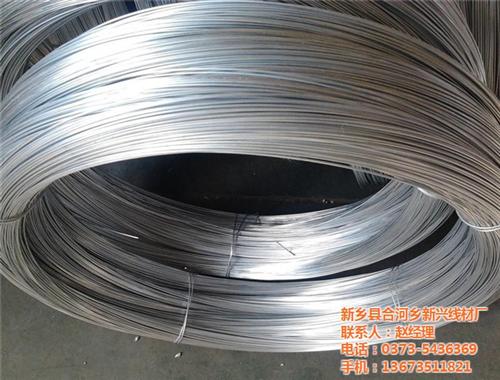
电镀锌生产工艺: 一、调整电镀工艺参数。(1)严格控制镀液pH值,研究表明,镀液pH值的大小直接影响钢丝镀层的质量,pH值控制不当,会造成镀层疏松;当pH值大于3时,钢丝镀层有细小枝晶产生的毛刺,表面不光滑。(2)严格控制电流密度。从微观形貌来看,电流密度越大,锌层晶粒沉积越大,相应的锌层越不致密。反之则离子沉积越致密,锌层面质量越好。在保证表面锌层致密光亮的情况下,要使单位面积锌层面质量达到80g/m2,需将工艺参数优化如下:电流密度为16~20A/dm2,硫酸锌溶液质量浓度为500g/L,pH值为2.5~3.0。
二、调整水箱拉拔工艺参数。(1)严格按照多道次小压缩率拉拔,总压缩率为96.48%,减少锌层的刮削。(2)整套拉丝模材质采用钨钢模具和聚晶模具组合,拉丝模工作锥的角度为12°~16°,定径带长度为钢丝直径的0.15,以保证锌层的变形与钢丝基体基本同步。(3)冷却循环系统采用喷淋的方式对拉丝模进行冷却,及时将拉丝机在高速拉拔中所产生的大量热量带走,保证钢丝的质量。(4)控制拉拔过程参数:收线速度10~12m/s;收线张力8~10N;定尺长度30km;润滑剂质量分数3.5~4.5%;润滑剂pH值7~8;润滑剂温度30~40℃。
经过工艺的优化,批量生产直径0.80mm电镀锌钢丝电镀锌锌层面质量全部控制在80~90g/m2,锌层面质量散差很小;后续的水箱拉拔制绳钢丝进行了锌层检测,结果表明:平均锌层面质量14.5g/m2,锌层损失小于5%,钢丝抗拉强度为2300~2500MPa。不仅有效控制了电镀锌制绳原料钢丝的锌层面质量,而且减少了不必要的浪费,降低了生产成本。

电镀前处理,是进行电镀的基础,也是保证产品质量的关键.电镀前未将被镀覆基体处理到规定的要求,即使有良好的电镀溶液,适当的电镀参数和很好的调控电镀参数的设备以及技术高超的人员,也不可能获得符合质量要求的电镀层.电镀前不仅要除去基体金属上存在的油脂和影响镀层附着力和其它质量要求的外来物,也要除去其表面氧化物,使其表面具有规定的清洁度和一定的活度,以保证镀层与基体牢固结合,有时根据所要求的电镀层的外观,还要进行一些其它特殊的电镀前处理.

为了镀锌铁丝在沉积层的外表向局部除去表面膜层、表面夹杂等缺陷可以通过常规技术发现并处理;过量的泡沫是由于肥皂和可皂化脂肪类的表面活性物质带进槽液中而形成的。中等的泡沫形成速度可能是无害的。在槽液中存在的大旦的微小同体颗粒,能够稳定泡沫层,但过多固体颗粒的积累会引起危险。用活性炭席化以除去表面活性物质.或通过过滤使泡沫不太稳定,这都是有效的措施;也应采取其他措施使表面活性物质的带入量减为很小。有机物的带入可使电镀速度明显降低。尽管化学配方有利于高的沉积速度,但有机物带人后,使镀层厚度不能满足要求,因此可用活性炭来处理槽液。

 898995850