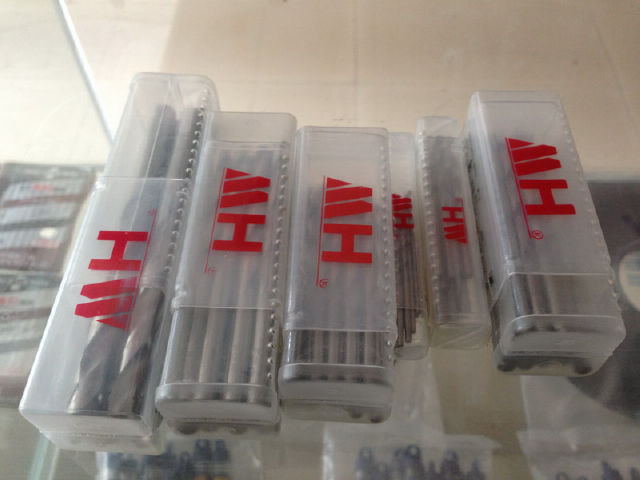
苏氏钻头代工
- 价 格:
面议 /
件
- 供 应 地:广东省东莞市
- 发布公司:东莞市科米机械设备有限公司
- 产品型号:
- 品 牌:
- 发布日期:2015/5/28 11:33:09
- 联系人QQ:2314347261

详细说明
苏氏钻头代工
科米机械设备(深圳)有限公司
联系人:综合事业部:谭祺: 手机:13798806681 QQ:1841850408
三丰量具事业部:尹智光 手机:13712095611 QQ:2839601829
电话:0755-85280361
0769-82557223
传真:0769-82557223
地址:东莞市凤岗镇凤岗五金城J8A-B
网址:http://www.kemi001.cn/
在选择钻头时,除刀具寿命和加工速度外,另一个需要考虑的主要因素是孔的加工质量。近年来,如何减少毛刺成为关注的重点。去毛刺是一种典型的手工工序,加工成本很高,如果操作不当,还可能引起严重问题。
整体硬质合金钻头在高速回转和进给时会对工件材料产生很大压力。因此,采用常规的钻型设计或钻尖角度加工时,会在通孔的出口处产生较大毛刺。为解决这一问题,最简单的方法是将钻尖角增大到135°~145°,钻尖角在此范围内的钻头可在孔的出口处产生一个圆盘,并使工件材料始终处于拉应力作用下,使材料易于切削而不只是将其推出工件之外。切削刃制备、钻顶倒棱及其它几何参数优化措施也会对减少毛刺起到很大作用。
⒈在钻削钢件时,请保证充分的冷却量并使用金属切削液。
⒉良好的钻杆钢性与导轨间隙能提高钻孔的精度及钻头的寿命
⒊请确保磁座与工件之间的平整与清洁。
⒋钻薄板时,要将工件加固,钻大型工件时,请保证工件的稳固。
⒌在钻孔开始与结束时,进给量应降低1/3。
⒍对钻削时出现大量细小粉未的材料,如铸铁、铸铜等,可以不使用冷却液,而采用压缩空气帮助排屑。
⒎请及时清除缠绕在钻体上的铁屑,以保证排屑顺畅。
东莞市科米机械设备有限公司位于广东省东莞市凤岗镇,创建于2006年。
公司产品优势:代理国内外优质名牌CNC数控刀具(STS,STK,SKL,KMD,LV,伊海等);生产各类钨钢高速钢刀具(T型铣刀,锯片铣刀,铰刀,焊接铣刀,小径刀,倒角刀,圆车刀以及刀柄、刀头等机床附件)。
公司凭借优质进口棒材,德国、澳大利亚一流制造设备,在各类非标成型刀具定制方面取得很大的进展,在业内颇具好评!
坚持让所有的客户以最低的成本使用最称心的工具,解决切削难题,以最优秀的本土化服务,提升公司的竞争力”!切实地为用户服务。
我们真诚希望与广大客户携手合作,共创美好的未来!
卖家名片Cards
卖家名片
![东莞市科米机械设备有限公司]()
联系人:尹智光(经理)
邮箱:dgkmjx@163.com
免责声明:交易有风险,请谨慎交易,以免因此造成自身的损失,本站所展示的信息均由企业自行提供,内容的真实性、准确性和合法性由发布企业负责。本站对此不承担任何保证责任。


 898995850