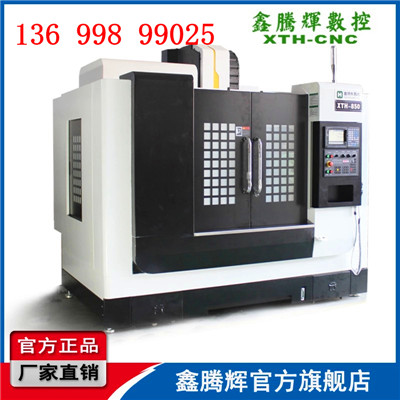

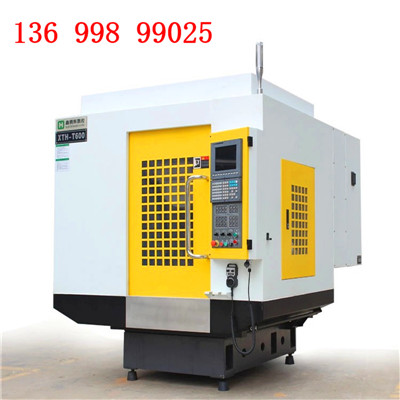
石墨加工机最新价格 鑫腾辉数控产品品种齐全,质量上乘。在生产中,所有客户的要求均可在产品技术实施、试验,且很快的研制出一种可供选择的产品。如果有什么要求或建议,请及时与我们联系,我们将有专业人员及时为您提供的解决方案和服务。石墨加工机最新价格ZNC雕铣机打螺纹的优势相对来说会比较明显,那么雕铣机打螺纹的方法有哪些?下面为大家介绍一下:
ZNC雕铣机安装导向器加工螺纹. 电极要求:电极需加工成螺纹状,且电极需能旋转,需用一圆形过度连接装置,一头可在ZNC雕铣机加工头上固定,另一头内孔可安装用轴承,并将电极非加工一边安装到轴承。导向器要求:导向器需用不导电材料制作,导向器内孔形状需于电极形状一至。
将电极过度连接装置固定(包含螺纹电极)于ZNC雕铣机加工头上,检查螺纹电极旋转是否顺畅,将导向器固定在工件上方。螺纹电极TOUCH工件后设定深度,设定好放电参数既可放电加工。因电极能旋转,随着放电深度的加深,电极既依据导向器的螺纹形状作立体螺旋式放电加工。
雕铣机是利用浸在工作液中的两极间脉冲放电时产生的电蚀作用蚀除导电材料的特种加工方法,又称放电加工或电蚀加工,英文简称EDM,广泛应用在各种金属模具、机械设备的制造中。
1. 精密CNC雕铣机首先检查电源总开关ON。 2. 装上电极与夹头,校正垂直,平行基准,将工件放于磁器工作台上,校正平行基准后吸磁固定。 3. 以电极寻工件之放电位置X.Y坐标,寻边时将AT詷至OA,PA20μS~45μS。 4. 极性选择,(铜为正极,工件为负极)。 5. 电流AT调整,放电事件PA之搭配,粗放(电极单边间隙0.12)ATS~45A,PA60s~120μs,其具体条件要以放电电极面积大小而定,放电面积较消失,粗放可用1.5A90μS(小于1mm2时)以勉电极过于损耗;细放(电极单边间隙0.04),AT1.5~SA.PA20μS~60μs,细放之放电面积较大时,先用AT1.5PA60μS将侧壁放至0.1左右时改用AT3A.PA30μS利剩下0.030,然后改用AT1.5A.PA30μS放至0.005,最后单边侧修0.025(AT1.5APA30μS)。 6. 休止事件PB,放电间隙电压调整,粗放时PB3~4,间隙电压调至3或4,细修时PB调至5或6,间隙电压调至5或6。 7. 伺服强弱,脤动设定,粗放时,伺服调至6或7,机头上`下脤动事件分别设定为54或44。细放时,伺服调至5,机头上下脤动时间分别设定为52或63。 
雕铣机
8. 将液位控制开关打开(打开时指示灯为闪烁状),睡眠开关开启(打开时其指示灯亮)。 9. 手动伺服进刀,到达Z轴基准面位置,设定精密CNC雕铣机放电深度,在进行深度设定时,待电极与工件完全接触之瞬间输入数据,然后视其差值进行Z轴补正。(不得将F1开关压下来设定深度)。 10. 加工液压马达ON,冲油位置调整。 11. 放电开关ON。 12. 观察V表,A表指数,伺服稳定指示灯是否稳定。 13. 确认CNC雕铣机放电位置是否正确。 14. 加工完毕之工件电极及相关之图档放置于相应的指示位置。
 898995850