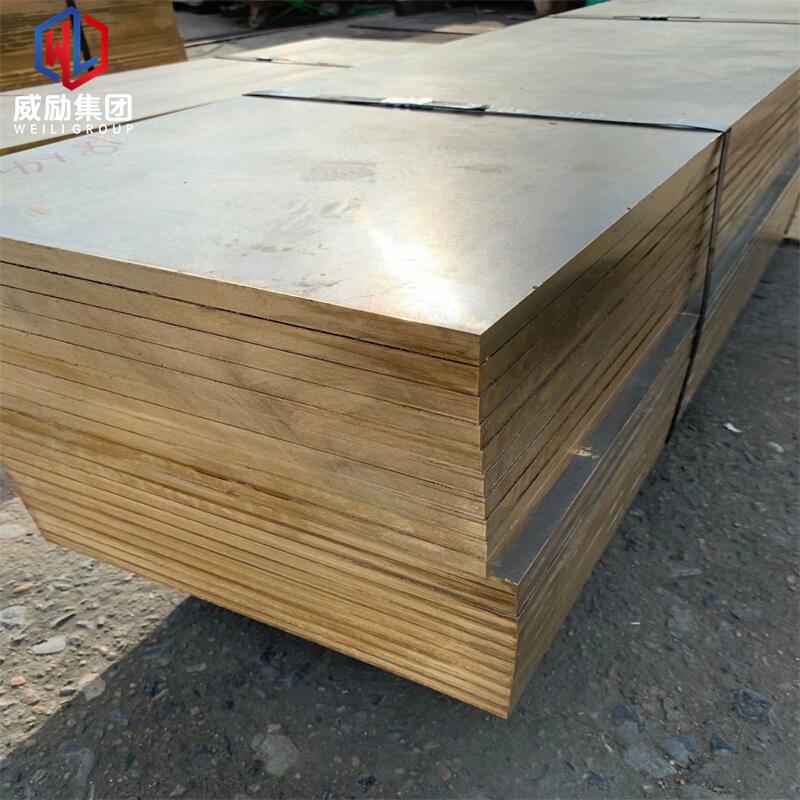
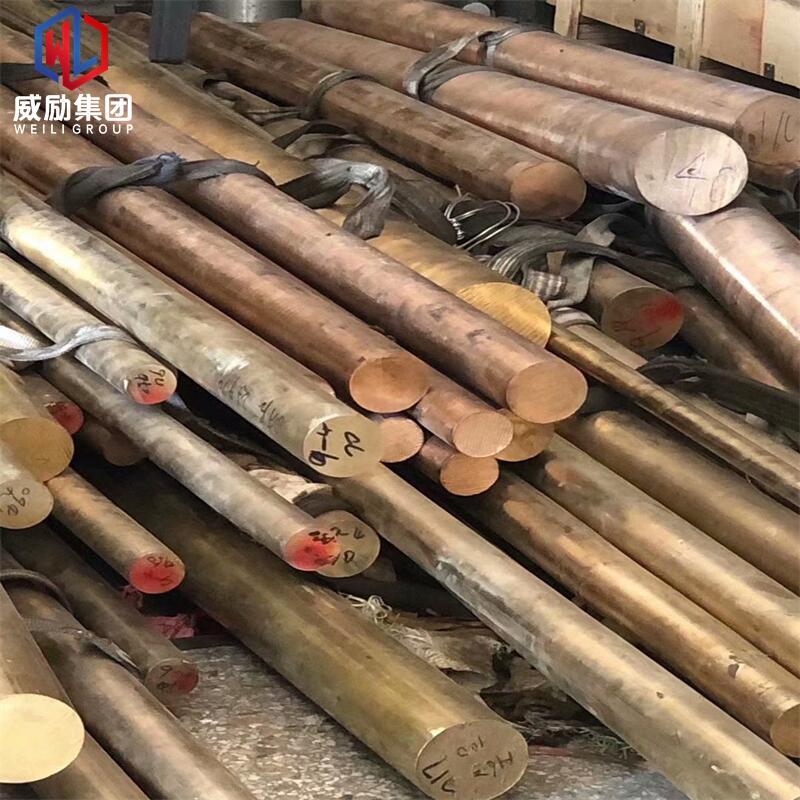
H59的厂家接受零切
- 价 格:
面议 /
kg
- 供 应 地:上海上海市
- 发布公司:上海威励金属集团有限公司
- 产品型号:H59
- 品 牌:上海威励集团
- 发布日期:2026/10/31 12:12:18
- 联系人QQ:821116880

详细说明
H59材料比重
H59 H59
H59环保黄铜H59化学成分H59电极铜H59使用性能H59铜排
型号 H59
铜 57.0-60.0
锌 余量
其它合金元素 ≤1.0
性能及用途 优异的冷、热加工性能,良好的抗蚀性,适用于冷冲和深冲法加工各种形状复杂的工作。

----------------------------------------------------------------
H59
H59 铝青铜焊接要点
H59 焊接铝青铜的主要困难是铝的氧化,生成致密而难熔的Al2O3薄膜覆盖在熔滴和熔池表面。易在焊缝中产生夹渣、气孔和未熔合等缺陷。铝的氧化物和防止铝的氧化成为焊接铝青铜成败的关键。此外w(Al)<7%的单相铝青铜具有热脆性,在热影响区易产生裂纹,比较难焊。w(A1)≥7%的单相合金和双相合金,采取一些防裂措施是可以焊接的。
H59 一般不推荐采用气焊,因为很难完全铝的氧化物有害作用。如果必须采用气焊,则须对焊丝、焊接坡口作彻底清理,使用含氯化盐和氟化盐的熔剂。严格采用中性焰等措施。
H59 焊条电弧焊一般用于铝青铜锻件或铸件的焊补。采用ECuAl-c(即T237)焊条。除薄件(≤3mm)外,需采用70°~90°的V形坡口;薄件常不预热,对于w(Al)<10%的合金,预热和层间温度一般不应超过150℃。焊接铝含量为10%~13%的铝青铜,厚工件推荐预热和层间温度约260℃,焊件宜快速冷却。采用直流反接,短弧和窄焊道施焊。多层焊时层间必须彻底清渣。
上海威励金属集团有限公司坐落于中国工业大都市上海市,是一家知名专业供应世界著名品牌的特殊钢企业,专业向国内模具制造企业推荐和供应质量优异的不锈钢、高温合金.主要钢厂有:国内:宝钢、太钢;进口:浦项、德国VDM、日本冶金、川崎;美国冶联、哈氏、瑞典奥托昆普等。如今公司销售产品已经普遍应用于汽车制造、船类制造、桥梁制造、石油化工、航天航空、电站等行业重要的特种金属材料供应商。 上海威励金属集团有限公司公司本着经营理念“同样的产品比质量、同样的质量比价格、同样的价格比服务、 同样的服务比信誉”以最合理的价格、最完善的服务,提供优质的产品,以客户需求为导向,以提高客户生产效率及质量为目标,不断引进国外先进技术同产品,为客户带来更为全面的现场解决方案”的宗旨, 上海威励金属集团有限公司现拥有多名业务娴熟的营销人员和一支技术精湛的售后服务队伍。销售网络和服务网络从长江三角洲遍及至全国各地。他们将把优质的进口特殊钢、不锈钢、铝材推向华东、华南、华中等全国几十个地方。可以随时为客户提供货源等卓越的产品和快速便捷的售后服务。同时,为了更好的服务于不同行业的用户,更便捷的提供客户满意的产品,公司还自主开发了一套ERP电子资源系统。采用先进的网上库存传输系统,高效快捷的物流方式,保证所有客户的订单都能在最短的时间内获得准确的答复及稳定安全的物流运输,真正做到“客户至上,满意一百”的服务方针。
卖家名片Cards
卖家名片
![上海威励金属集团有限公司]()
联系人:唐经理(经理)
手机:13816275336
邮箱:821116880@qq.com
免责声明:交易有风险,请谨慎交易,以免因此造成自身的损失,本站所展示的信息均由企业自行提供,内容的真实性、准确性和合法性由发布企业负责。本站对此不承担任何保证责任。

 898995850